In der Moderne Vertikales Bearbeitungszentrum Für eine gleichbleibende Bearbeitungsqualität sind präzise Messungen und eine effiziente Einrichtung unerlässlich. Zwei gängige Technologien zur Automatisierung dieser Aufgaben sind Werkzeugvoreinstellgeräte und CNC-Tastköpfe. Obwohl beides Messgeräte sind, erfüllen sie im Bearbeitungsprozess unterschiedliche Zwecke.
Ein Werkzeugvoreinstellgerät dient primär der Vermessung von Schneidwerkzeugen und hilft dabei, präzise Werkzeugkorrekturen festzulegen und Probleme wie Werkzeugverschleiß oder -bruch zu erkennen. Ein CNC-Tastkopf hingegen wird hauptsächlich zur Positionierung und Vermessung des Werkstücks, zur Festlegung von Werkstückkorrekturen und zur Unterstützung der prozessbegleitenden Prüfung eingesetzt. Durch die Reduzierung manueller Messungen und Bedienereingriffe können diese Systeme die Bearbeitungsprozesse an vertikalen Bearbeitungszentren wiederholgenauer und effizienter gestalten.
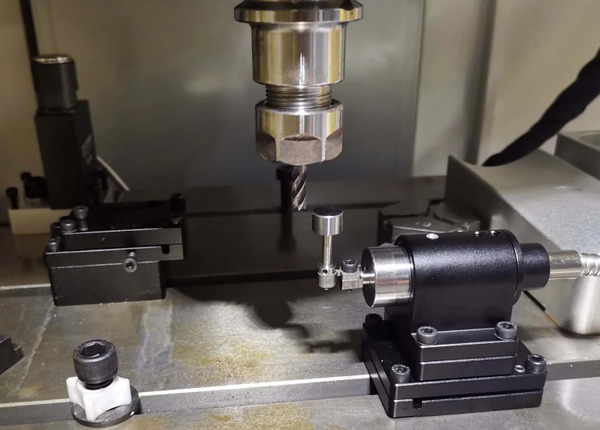
Ein Werkzeugvoreinstellgerät ist ein Messgerät, das an einer CNC-Maschine installiert oder in diese integriert ist, um Schneidwerkzeuge vor oder während der Bearbeitung automatisch zu vermessen. Anstatt sich ausschließlich auf manuelle Messungen zu verlassen, kann die Maschine die automatischen Messungen nutzen. Werkzeugvoreinsteller um wichtige Werkzeugdaten zu ermitteln und die entsprechenden Werkzeugkorrekturen zu aktualisieren.
Dies ist besonders nützlich, wenn ein Bearbeitungszentrum mehrere Schneidwerkzeuge verwendet oder häufige Werkzeugwechsel erfordert. Genaue Werkzeugmessungen helfen dem Steuerungssystem, Unterschiede in Werkzeuglänge und -geometrie auszugleichen und so gleichbleibende Bearbeitungsergebnisse zu gewährleisten.
Werkzeugvoreinstellgeräte sind in der Regel in verschiedenen Konfigurationen erhältlich, die sich nach Messmethode und vorgesehenem Anwendungsbereich richten.
Sie nutzen den physischen Kontakt zwischen Schneidwerkzeug und Messfläche, um Werkzeugabmessungen zu bestimmen. Sie werden häufig zur Werkzeuglängenmessung eingesetzt und eignen sich für viele allgemeine VMC-Anwendungen.
Diese Systeme nutzen einen optischen Strahl zur berührungslosen Werkzeugerkennung. Sie ermöglichen schnelle Messungen und eignen sich besonders für Hochgeschwindigkeits- oder hochautomatisierte Bearbeitungsumgebungen.
Ein typisches Werkzeugvoreinstellgerät besteht aus einer Sensor- oder Messeinheit, Montagevorrichtungen und einer Schnittstelle, die die Messergebnisse an die CNC-Steuerung übermittelt. Je nach System können auch Software oder Maschinenmakros zur Verarbeitung der Messwerte und zur Anwendung der erforderlichen Werkzeugkorrekturen eingesetzt werden.
Während eines Messzyklus bewegt die Maschine das ausgewählte Werkzeug gemäß einer programmierten Sequenz zum Voreinstellgerät. Das Voreinstellgerät erfasst die Werkzeugposition und sendet die Messdaten an die CNC-Steuerung. Die Maschine kann anschließend den entsprechenden Werkzeugversatz einstellen oder aktualisieren.
Ein Werkzeugvoreinstellgerät ist hilfreich, wenn eine Bearbeitungsmaschine häufige Werkzeugwechsel durchführt, mehrere Schneidwerkzeuge verwendet oder konsistente Werkzeugmessungen erfordert. Die Automatisierung dieses Einrichtungsschritts reduziert den manuellen Messaufwand und ermöglicht den Bedienern eine effizientere Maschinenvorbereitung.
Werkzeugeinrichter können auch die Werkzeugzustandsüberwachung unterstützen. Durch die Überprüfung der Werkzeuge in vordefinierten Phasen kann das System Veränderungen im Zusammenhang mit Verschleiß oder versehentlicher Beschädigung erkennen, bevor diese zu erheblichen Bearbeitungsproblemen führen.
Vorteile | Nachteile |
Reduziert die manuelle Werkzeugmessung | Erfordert eine Anfangsinvestition |
Hilft dabei, die Einrichtungszeit zu verkürzen. | Erfordert möglicherweise Installation und Integration. |
Verbessert die Messkonsistenz | Erfordert regelmäßige Kalibrierung |
Kann dabei helfen, Werkzeugverschleiß oder -bruch zu erkennen | Kann für einfache Arbeiten mit geringem Volumen nur begrenzten Nutzen bieten. |
Ein Werkzeugvoreinstellgerät ist daher am sinnvollsten, wenn der Zeitgewinn und die durch die automatisierte Werkzeugmessung erzielte Konsistenzgewinn den zusätzlichen Ausrüstungs- und Integrationsaufwand rechtfertigen.
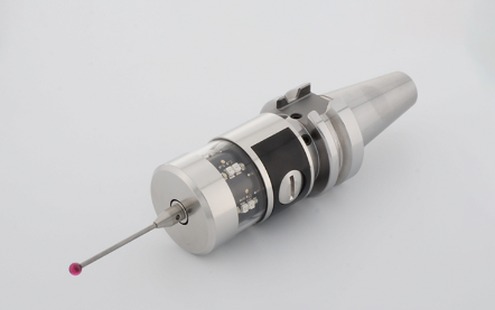
Ein CNC-Tastkopf ist ein Präzisionsmessgerät, das an Bearbeitungsmaschinen eingesetzt wird, um ein Werkstück automatisch zu positionieren, zu vermessen und zu prüfen. Anstatt sich ausschließlich auf die manuelle Kantenerkennung oder -messung zu verlassen, ermöglicht der Tastkopf der Maschine, Informationen direkt vom Werkstück zu erfassen und im Bearbeitungsprozess zu nutzen.
Sonden werden üblicherweise verwendet, um:
Dadurch eignen sie sich besonders für Anwendungen, bei denen eine genaue Positionierung und wiederholbare Einstellungen wichtig sind.
Während sich ein Werkzeugvoreinstellgerät hauptsächlich auf das Schneidwerkzeug konzentriert, fokussiert sich ein CNC-Tastkopf auf das Werkstück und dessen Position in der Maschine. Diese Unterscheidung ist wichtig, um zu entscheiden, ob ein Bearbeitungszentrum ein Werkzeugvoreinstellgerät, einen Tastkopf oder beides benötigt.
CNC-Tastköpfe können je nach Art der erforderlichen Messung und der Bearbeitungsumgebung ausgewählt werden.
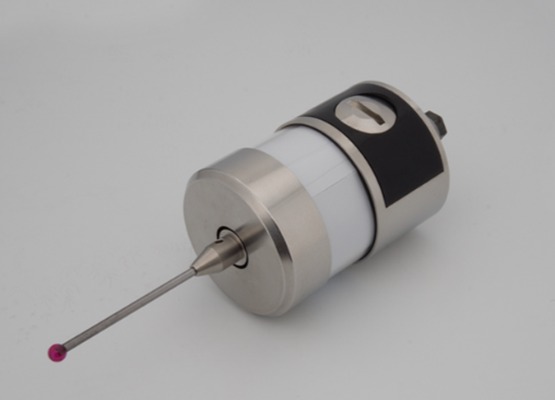
Messtaster verwenden einen physischen Taststift, der die Werkstückoberfläche berührt. Bei Kontakt sendet der Taststift ein Signal an die CNC-Steuerung, wodurch die Maschine die Position eines bestimmten Punktes am Werkstück bestimmen kann.
Diese Sonden werden häufig für folgende Zwecke eingesetzt:
Durch ihre vergleichsweise einfache Bedienung eignen sie sich für viele allgemeine VMC-Anwendungen.
Berührungslose Messsysteme nutzen Technologien wie optische oder Lasermessung, um das Werkstück ohne direkten physischen Kontakt zu erfassen. Je nach System eignen sie sich für Anwendungen, bei denen eine Kontaktmessung weniger geeignet ist.
Diese Systeme können in spezialisierten oder hochautomatisierten Bearbeitungsumgebungen von Vorteil sein, ihre Eignung hängt jedoch von der erforderlichen Messmethode, der Maschinenkonfiguration und der Anwendung ab.
Ein typischer CNC-Tastkopf besteht aus einem Sensormechanismus, einem Taststift bzw. Detektionssystem, Montagekomponenten und einer Schnittstelle zur Maschinensteuerung. Der Tastkopf wird üblicherweise in der Spindel montiert, sodass die Maschine ihn an bestimmten Positionen am Werkstück positionieren kann.
Während eines Abtastvorgangs bewegt die CNC-Steuerung den Messtaster gemäß einer programmierten Sequenz. Sobald der Messtaster die gewünschte Oberfläche oder das gewünschte Merkmal erfasst hat, sendet er ein Signal an die Steuerung zurück. Die Maschine kann die erfassten Informationen dann nutzen, um die Werkstückposition zu berechnen oder die erforderliche Versatzkorrektur vorzunehmen.
Ein CNC-Tastkopf ist besonders wertvoll, wenn Werkstücke präzise ausgerichtet werden müssen, wiederholte Aufspannungen erforderlich sind oder eine Prozesskontrolle notwendig ist. Er kann wichtige Merkmale automatisch lokalisieren und Werkstücknullpunkte festlegen, wodurch der manuelle Einrichtungsaufwand für den Bediener deutlich reduziert wird.
Durch das Antasten lässt sich auch die Konsistenz zwischen den Bearbeitungsvorgängen verbessern. Anstatt sich ausschließlich auf manuell identifizierte Kanten oder Referenzpunkte zu verlassen, kann die Maschine einer programmierten Messroutine folgen und die gewonnenen Daten in den Bearbeitungsprozess einbeziehen.
Bei komplexen Bauteilen, Anwendungen mit engen Toleranzen oder Produktionsumgebungen, in denen Rüstzeiten und Wiederholgenauigkeit wichtig sind, kann ein CNC-Taster eine praktische Möglichkeit zur Automatisierung der Werkstückmessung bieten.
Vorteile | Nachteile |
Automatisiert die Werkstückpositionierung | Erfordert eine Anfangsinvestition |
Hilft dabei, den manuellen Einrichtungsaufwand zu reduzieren. | Installation und Integration können erforderlich sein. |
Unterstützt die automatische Arbeitszeitausgleichseinstellung | Erfordert Kalibrierung und regelmäßige Überprüfungen |
Kann die laufende Inspektion unterstützen | Bei einfachen Bearbeitungsarbeiten möglicherweise nicht erforderlich |
Verbessert die Einrichtungskonsistenz | Fügt ein weiteres System hinzu, das gewartet werden muss. |
Der Wert eines CNC-Tastkopfes hängt letztendlich davon ab, wie häufig die Maschine Werkstückmessungen benötigt, welche Genauigkeit erforderlich ist und wie viel Einrichtungsarbeit automatisiert werden kann.
Obwohl Werkzeugvoreinstellgeräte und CNC-Tastgeräte beide die Messung an einer Bearbeitungsmaschine automatisieren, sind sie für unterschiedliche Aufgaben konzipiert. Ein Werkzeugvoreinstellgerät misst primär das Schneidwerkzeug, während ein CNC-Tastgerät primär das Werkstück misst oder positioniert.
Ein Werkzeugvoreinstellgerät dient zur präzisen Erfassung von Werkzeugdaten wie Werkzeuglänge und, je nach System, Werkzeuggeometrie. Es kann auch helfen, Werkzeugverschleiß oder -bruch zu erkennen. Ein CNC-Tastkopf hingegen wird verwendet, um das Werkstück zu positionieren, Werkstückkorrekturen festzulegen, das Werkstück auszurichten und ausgewählte Messungen während oder nach der Bearbeitung durchzuführen.
Werkzeugeinrichter konzentrieren sich auf die Werkzeugseite des Bearbeitungsprozesses. Sie sind nützlich, wenn eine Maschine mehrere Werkzeuge verwendet oder häufige Werkzeugwechsel erfordert.
CNC-Tastköpfe Der Fokus liegt auf der Werkstückseite. Sie eignen sich gut zum genauen Positionieren von Teilen, zum Prüfen von Merkmalen und zum Reduzieren manueller Werkstückmessungen.
Beide Systeme müssen mit der Maschinenkonfiguration und der CNC-Steuerung des Bearbeitungszentrums kompatibel sein. Für die Installation können außerdem geeignete Software, Messzyklen, Makros oder Schnittstellen erforderlich sein.
Das richtige System hängt daher nicht nur davon ab, was gemessen werden soll, sondern auch davon, wie die Maschine konfiguriert ist und wie die Geräte in den bestehenden Arbeitsablauf integriert werden.
Die Anschaffungskosten beider Systeme können je nach Ausführung, Leistungsfähigkeit und Automatisierungsgrad variieren. Zudem können Installation, Kalibrierung und regelmäßige Wartung erforderlich sein.
Anstatt nur den Kaufpreis zu berücksichtigen, sollten Betriebe bedenken, wie häufig das System genutzt wird und wie viel manuelle Arbeit, Einrichtungszeit und potenzieller Ausschuss dadurch reduziert werden können.
Ein Werkzeugvoreinstellgerät kann den Zeitaufwand für das manuelle Messen und Eingeben von Werkzeugkorrekturen reduzieren. Ein CNC-Tastgerät kann die Zeit zum Positionieren eines Werkstücks und zum Festlegen seiner Korrekturen verkürzen.
Bei sachgemäßer Anwendung können beide Systeme zu einheitlicheren Setups führen und den Bedarf an Bedienereingriffen verringern.
Faktor | Werkzeugvoreinsteller | CNC-Tastkopf |
Hauptzweck | Werkzeugmessung | Werkstückmessung |
Schwerpunkt | Werkzeuglänge und Geometrie | Teilestandort und Merkmale |
Arbeitszeitausgleich | Nicht seine Hauptfunktion | Häufige Anwendung |
Überprüfung auf Werkzeugverschleiß/Bruch | Kann dies unterstützen | Nicht seine Hauptfunktion |
Prozessbegleitende Inspektion | Eingeschränkt, abhängig vom System | Häufige Anwendung |
Hauptvorteil der Einrichtung | Schnellere Werkzeugeinrichtung | Schnellere Werkstückeinrichtung |
Der Nutzen dieser Systeme beschränkt sich nicht nur auf die Messgenauigkeit. Sie können auch Zeit sparen und den manuellen Aufwand bei der Vorbereitung und Überwachung einer VMC reduzieren.
Manuelle Werkzeugvermessung und Werkstückpositionierung können den Einrichtungsprozess einer Maschine erheblich verzögern. Werkzeugvoreinstellgeräte automatisieren die Werkzeugvermessung, während Messtaster die Werkstückpositionierung und die Offset-Einstellung automatisieren können.
Die tatsächliche Zeitersparnis hängt von der Anzahl der Werkzeuge, der Komplexität des Teils, der Rüsthäufigkeit und dem ersetzten Messprozess ab.
Die automatisierte Messung reduziert die Anzahl der sich wiederholenden manuellen Arbeitsschritte des Bedieners. Anstatt jedes Werkzeug einzeln zu vermessen oder jedes Werkstückmerkmal manuell zu lokalisieren, kann die Maschine programmierte Messzyklen durchführen.
Dadurch können die Bediener mehr Zeit für Tätigkeiten wie das Laden von Teilen, die Überwachung der Produktion und die Verwaltung anderer Maschinen aufwenden.
Falsche Werkzeugkorrekturen, mangelhafte Werkstückausrichtung und unentdeckte Werkzeugprobleme können zu Maßfehlern führen. Diese Fehler können Ausschuss oder Nacharbeit zur Folge haben, insbesondere bei der Bearbeitung teurer oder komplexer Bauteile.
Durch automatisierte Messungen können bestimmte Probleme im Zusammenhang mit der Einrichtung und den Werkzeugen frühzeitig erkannt werden, wodurch das Risiko verringert wird, die Produktion mit fehlerhaften Daten fortzusetzen.
Werkzeugvoreinstellgeräte können Werkzeugverschleiß oder -bruch erkennen, sofern das System für diese Prüfungen konfiguriert ist. Messfühler können die Zeit zum Positionieren des Werkstücks und zur Durchführung bestimmter prozessbegleitender Messungen verkürzen.
Zusammengenommen können diese Fähigkeiten dazu beitragen, vermeidbare Unterbrechungen zu minimieren und den Bearbeitungsprozess gleichmäßiger zu gestalten.
Die Reduzierung von Rüstzeiten, Ausschuss, Nacharbeit und unnötigen Bedienereingriffen kann zu niedrigeren Gesamtproduktionskosten beitragen. Der finanzielle Nutzen variiert jedoch erheblich zwischen den einzelnen Betrieben.
Ein Betrieb mit hohem Durchsatz und häufigen Rüstvorgängen kann von automatisierter Messung stärker profitieren als ein Betrieb, der einfache Teile in kleinen Serien fertigt. Die potenziellen Einsparungen sollten daher im Verhältnis zur Auslastung der Maschine und den Produktionsanforderungen bewertet werden.
Die Entscheidung für den Einsatz eines Werkzeugvoreinstellgeräts oder eines CNC-Messtasters sollte sich nach den tatsächlichen Anforderungen des Bearbeitungsprozesses richten. Nicht jede Bearbeitungsmaschine benötigt eine automatische Messung, aber diese Systeme können sich als wertvoll erweisen, wenn die manuelle Einrichtung viel Zeit in Anspruch nimmt oder Messfehler die Produktion spürbar beeinträchtigen.
In Produktionsumgebungen mit hohem Durchsatz werden oft dieselben Bearbeitungsvorgänge wiederholt durchgeführt. In solchen Fällen kann die automatisierte Werkzeug- und Werkstückmessung den Aufwand für wiederkehrende Rüstvorgänge reduzieren und die Konsistenz über die Produktionsläufe hinweg verbessern.
Bei Aufträgen mit geringerem Volumen kann sich die Investition dennoch lohnen, wenn die Teile komplex oder teuer sind oder häufige Rüstvorgänge erfordern.
Eine Bearbeitungsmaschine, die häufig für unterschiedliche Aufträge eingerichtet wird, profitiert von automatisierten Messungen. Ein Werkzeugvoreinstellgerät beschleunigt die Werkzeugkorrekturmessung, während ein Messtaster die Werkstückposition und Werkstückkorrekturen ermittelt.
Je häufiger diese Aufgaben wiederholt werden, desto größer ist das Potenzial zur Zeitersparnis.
Die Bearbeitung mit engen Toleranzen erfordert eine zuverlässige Positionierung von Werkzeug und Werkstück. Automatisierte Messverfahren können die mit der manuellen Einrichtung verbundenen Abweichungen reduzieren und zu gleichmäßigeren Bearbeitungsbedingungen beitragen.
Komplexe Bauteile erfordern oft mehrere Aufspannungen, Werkzeuge und Referenzpunkte. Ebenso können teure Werkstücke Aufspannungsfehler kostspielig machen. In diesen Fällen kann die automatisierte Messung und Verifizierung eine zusätzliche Prozesskontrolle ermöglichen.
Wenn Werkzeugverschleiß oder -bruch die Teilequalität erheblich beeinträchtigen oder die Produktion unterbrechen können, kann ein Werkzeugeinrichter mit geeigneten Überwachungsmöglichkeiten dazu beitragen, bestimmte werkzeugbedingte Probleme zu vermeiden.
Betriebe, die auf automatisierte oder unbeaufsichtigte Bearbeitung umstellen, können von Messsystemen profitieren, die es der Maschine ermöglichen, Einrichtungsprüfungen und Werkzeugüberwachung mit weniger Eingriff des Bedieners durchzuführen.
Überlegen Sie, was Sie messen müssen und welche manuellen Arbeitsschritte die meisten Verzögerungen oder Fehler verursachen. Die Anwendung sollte ermitteln, ob ein Werkzeugvoreinstellgerät, ein Messtaster oder beides geeignet ist.
Vor der Installation ist die Kompatibilität mit der Bearbeitungsmaschine, der CNC-Steuerung, der Werkzeuganordnung, der Software und den verfügbaren Maschinenschnittstellen zu prüfen. Die Integrationsanforderungen können je nach System variieren.
Höhere Produktionsmengen bieten in der Regel mehr Möglichkeiten, die Investition durch wiederholte Zeitersparnis zu amortisieren. Bei geringeren Produktionsmengen sollten Betriebe prüfen, ob die Ausrüstung häufig genug eingesetzt wird, um ihre Kosten zu rechtfertigen.
Die erforderliche Messgenauigkeit und Wiederholbarkeit sollten den Anforderungen der Bearbeitungsanwendung entsprechen. Anspruchsvollere Bearbeitungsvorgänge erfordern möglicherweise fortschrittlichere Messmöglichkeiten.
Die Gesamtkosten sollten sowohl die Ausrüstung selbst als auch Installation, Integration, Kalibrierung, Schulung und laufende Wartung umfassen.
Sowohl Werkzeugvoreinstellgeräte als auch Messfühler müssen für zuverlässige Messungen stets korrekt kalibriert sein. Berücksichtigen Sie vor Ihrer Auswahl den Wartungsaufwand und die Verfügbarkeit von technischem Support.
Betrachten Sie nicht nur den Anschaffungspreis. Potenzielle Einsparungen durch kürzere Rüstzeiten, weniger manuelle Arbeit, weniger Fehler, geringeren Ausschuss und eine bessere Maschinenauslastung sollten bei der Bewertung der Investition unbedingt berücksichtigt werden.
F: Was macht ein Werkzeugvoreinsteller an einer Bearbeitungsmaschine?
A: Ein Werkzeugvoreinstellgerät misst Schneidwerkzeuge automatisch und hilft bei der präzisen Einstellung der Werkzeugkorrektur. Je nach System kann es auch die Erkennung von Werkzeugverschleiß und -bruch unterstützen.
F: Was macht ein CNC-Tastkopf?
A: Ein CNC-Tastkopf dient in erster Linie dazu, ein Werkstück zu positionieren und zu vermessen. Er kann dabei helfen, Werkstücknullpunkte festzulegen, Teile auszurichten und bestimmte Messungen während des Bearbeitungsprozesses durchzuführen.
F: Worin besteht der Unterschied zwischen einem Werkzeugvoreinstellgerät und einem Messtaster?
A: Ein Werkzeugvoreinstellgerät konzentriert sich hauptsächlich auf die Messung des Schneidwerkzeugs, während ein CNC-Messtaster sich hauptsächlich auf die Positionierung und Messung des Werkstücks konzentriert.
F: Kann ein CNC-Tastkopf die Werkzeuglänge messen?
A: Ein Standard-Werkstücktaster ist nicht primär für die Werkzeuglängenmessung ausgelegt. Die Werkzeuglängenmessung erfolgt üblicherweise durch einen spezialisierten Werkzeugvoreinstellapparat oder ein geeignetes Werkzeugmesssystem.
F: Benötigt jede Bearbeitungsmaschine einen Werkzeugvoreinsteller?
A: Nein. Der Bedarf hängt von der Arbeitsbelastung der Maschine, den Werkzeugwechseln, der Rüstfrequenz, den Genauigkeitsanforderungen und dem Produktionsprozess ab.
F: Benötigt man sowohl einen Werkzeugvoreinstellmechanismus als auch einen Messtaster?
A: Nicht unbedingt. Manche Arbeitsabläufe profitieren von einem System, während komplexe oder hochautomatisierte Anwendungen den Einsatz beider Systeme rechtfertigen können.
Die Wahl zwischen einem Werkzeugvoreinstellgerät, einem CNC-Tastkopf oder beidem hängt davon ab, was Ihre Bearbeitungsmaschine tatsächlich messen muss. Werkzeugvoreinstellgeräte konzentrieren sich auf die Messung von Schneidwerkzeugen, während CNC-Tastköpfe beim Positionieren, Ausrichten und Messen des Werkstücks helfen. Die richtige Wahl sollte auf der Rüsthäufigkeit, dem Produktionsvolumen, den Toleranzanforderungen, der Teilekomplexität und dem Umfang der manuellen Messungen basieren.
Wenn Ihre Bearbeitungsmaschine viel Zeit mit manueller Werkzeugmessung, Werkstückausrichtung oder wiederholten Einrichtungsprüfungen verbringt, kann die automatisierte Messung dazu beitragen, die Einrichtungszeit zu verkürzen und die Prozesskonsistenz zu verbessern.
Wenn Sie einen Werkzeugvoreinstellmechanismus oder einen CNC-Tastkopf für Ihre Bearbeitungsmaschine evaluieren, teilen Sie dem CNC-Team von YANGSEN Ihre Maschinendetails, Teileanforderungen und Produktionsbedürfnisse mit. Wir helfen Ihnen gerne, die passende Messkonfiguration für Ihren Bearbeitungsprozess zu finden.
Wenden Sie sich an CNC Yangsen, um die passende CNC-Bearbeitungslösung für Ihre Produktionsanforderungen zu finden.
STICHWORTE :