Jede Nachrüstung bei einem komplexen Bauteil kostet Zeit, Genauigkeit und Gewinnmarge, die Sie nicht wieder hereinholen. Wenn Ihre Werkstatt immer noch drei oder vier Vorrichtungen benötigt, um jede Seite eines Bauteils zu bearbeiten, spüren Sie die Folgen bereits: längere Durchlaufzeiten, höheres Risiko von Fehlausrichtungen und verschobene Liefertermine.
Ein 5-Achs-Bearbeitungszentrum wurde entwickelt, um genau dieses Problem zu lösen: eine Aufspannung, höhere Präzision, weniger Nacharbeit. Doch nicht jede 5-Achs-Maschine passt zu jedem Betrieb – wählt man die falsche Architektur, zahlt man entweder für Funktionen, die man nie nutzt, oder man hat bei den entscheidenden Teilen immer noch Defizite.
Sechs Faktoren entscheiden darüber, ob sich die Investition in ein 5-Achs-Bearbeitungszentrum in Ihrer Produktionshalle rechnet:
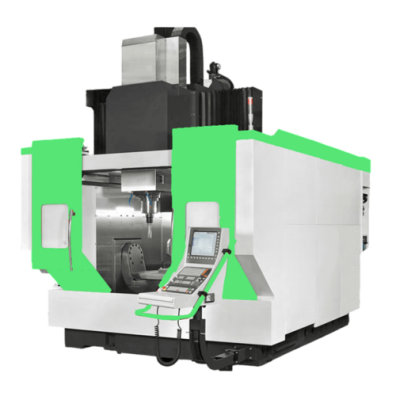
Hier befindet sich der Großteil unserer Produktpalette – Festportal-, bewegliche Säulen- und Doppelsäulenkonstruktionen, die um eine Brückenkonstruktion herum angeordnet sind, die das Bauteil überspannt, anstatt darüber zu liegen.
Am besten geeignet für: große oder schwere Werkstücke – große Formbasen, Strukturteile, große Gehäuse – alles, was zu groß oder zu schwer ist, um auf einem Drehtisch gedreht zu werden.
Der Kompromiss liegt im Platzbedarf und den Kosten: Sie bezahlen für eine größere Maschine und deren Installation, unabhängig davon, ob jeder Auftrag diese Kapazität benötigt. Wenn Ihre Teile die Grenzen eines Standardtisches überschreiten, ist unser Portal-Bearbeitungszentren Dort sollte man mit der Suche beginnen.
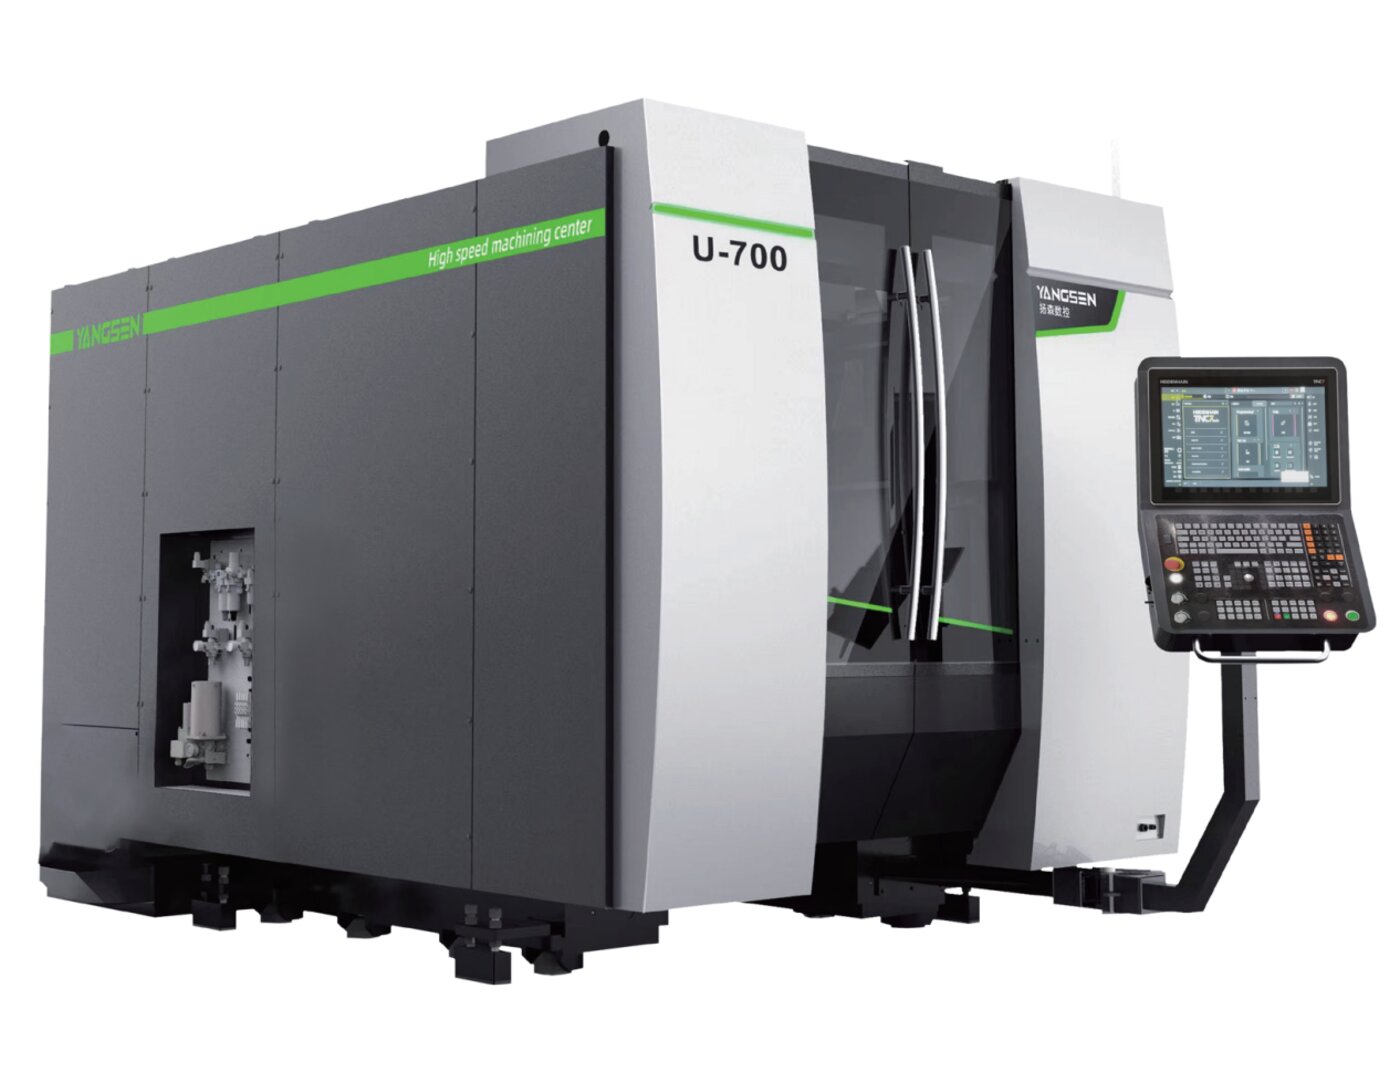
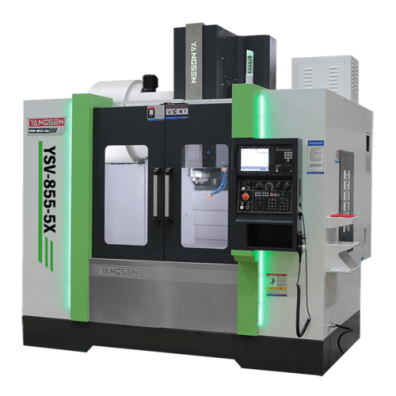
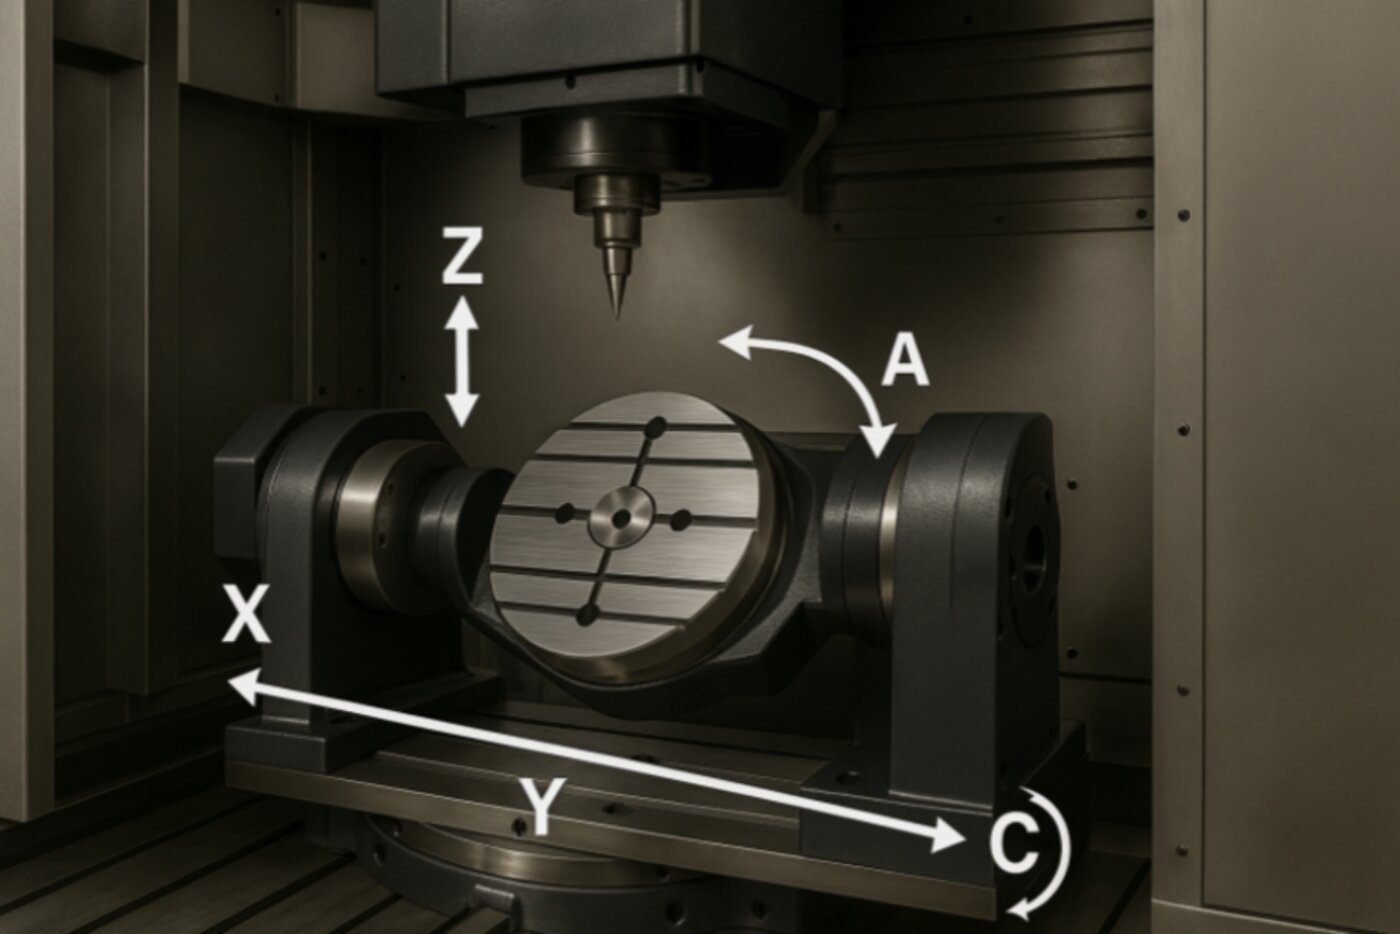
Anstatt eine Brücke um das Bauteil herum zu verlegen, Bearbeitungszentren mit Schwenktisch Das Werkstück selbst wird auf einem Schwenk- oder Direktantriebs-Drehtisch unter einer festen Spindel gedreht – dabei wird die maximale Werkstückgröße gegen Geschwindigkeit, Steifigkeit und einen kleineren Platzbedarf eingetauscht. Welche Variante am besten geeignet ist, hängt von der jeweiligen Anwendung ab.
|
|
|
|
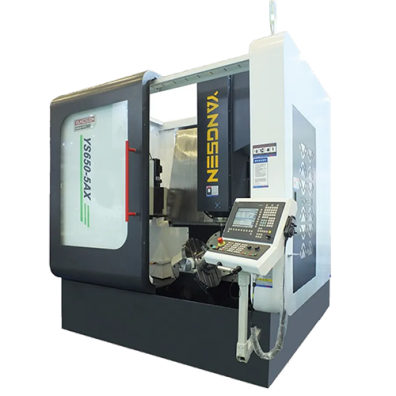
Modell | YSU-800-5X | YSV-855-5X | YS650-5AX |
Drehtisch | Ø850mm Doppelantrieb | Φ650mm Direktantrieb (DD-Motor) | Φ650mm |
Spindel | HSK-A63, 18.000 U/min | BBT-40, 10.000 U/min | HSK-A63, 18.000 U/min |
Laden | 1.000 kg | 800 kg | 200 kg |
Am besten geeignet für | Schwerere mittelgroße Teile, die eine starre, hochbelastbare Konstruktion erfordern – Strukturbauteile, größere Formeinsätze | Medizinische Bauteile und Präzisionsformen, die eine schnelle, spielfreie Indexierung erfordern | Fertigung mit hoher Variantenvielfalt und geringen Stückzahlen – Präzisionsformteile, Gravur und Fräsen |
Vergleichen Sie Ihr Bauteil mit dem oben abgebildeten Modell, bevor Sie ein Angebot anfordern – die falsche Tischgröße kostet Sie entweder Kapazität oder Budget, das Sie nicht hätten ausgeben müssen.
Hier lässt sich der Spindelkopf um zwei Drehachsen neigen, während der Tisch feststeht – gängig bei Maschinen für sehr große, schwere Werkstücke, bei denen eine Drehung des Tisches nicht praktikabel ist. Diese Bauweise gehört derzeit nicht zu unserem Sortiment, ist aber beim Vergleich verschiedener Anbieter erwähnenswert.
Eine Hybridkonstruktion, die die Rotation zwischen einer Kopfachse und einer Tischachse aufteilt und so ein ausgewogenes Verhältnis zwischen Stabilität und Reichweite bei mittelgroßen Maschinen schafft. Auch diese Bauweise liegt außerhalb unseres aktuellen Angebots – die meisten Betriebe entscheiden sich stattdessen für Portal- oder Schwenktischkonstruktionen wie die unsere.
Nicht jede 5-Achs-Bearbeitung erfordert, dass die Maschine alle fünf Achsen gleichzeitig bearbeitet. Zwei verschiedene Betriebsmodi eignen sich für ganz unterschiedliche Aufgaben, und wenn Sie wissen, welcher Modus für Ihre Teile tatsächlich erforderlich ist, können Sie sowohl bei der Maschine als auch bei der Programmierung bares Geld sparen.
Die 3+2-Positionierung (auch indexierte 5-Achs-Bearbeitung genannt) fixiert die Drehachsen nach jeder Bewegung und führt anschließend die Bearbeitung mit standardmäßigen 3-Achs-Werkzeugwegen aus dem neuen Winkel durch. Bei der simultanen 5-Achs-Bearbeitung bewegen sich alle fünf Achsen synchron und verändern so kontinuierlich den Werkzeugwinkel während des Bearbeitungsprozesses.
| 3+2-Positionierung | Simultane 5-Achsen |
Wie es schneidet | Die Drehachsen werden arretiert, dann wird ein 3-Achs-Werkzeugweg ausgeführt. | Alle 5 Achsen bewegen sich gemeinsam und kontinuierlich. |
Am besten geeignet für | Mehrere ebene oder abgewinkelte Flächen – Halterungen, Gehäuse, die meisten Formhohlräume | Kontinuierlich gekrümmte Oberflächen – Laufräder, Schaufeln, komplexe Formkonturen |
Programmierung | Einfachere, standardisierte 3-Achsen-CAM-Strategien | Erfordert fortgeschrittene CAM-Software und mehr Einrichtungszeit. |
Typische Kostenauswirkungen | Geringer – weniger Programmier- und Zyklusplanungszeit | Höher – komplexere Programmierung, längere Testphase |
Wählen Sie die simultane 5-Achs-Bearbeitung, wenn die Geometrie Ihres Werkstücks dies unbedingt erfordert – beispielsweise bei durchgehenden Konturen, die mit 3+2-Achs-Bearbeitung in einem einzigen Werkzeugweg nicht bearbeitet werden können. Für alle anderen Fälle ist die indizierte 3+2-Achs-Bearbeitung eine kostengünstigere Lösung. Alle Modelle unseres Sortiments, sowohl Portal- als auch Schwenktischmaschinen, beherrschen beide Bearbeitungsmodi – die Entscheidung hängt von Ihrem Werkstück ab, nicht von der Maschine.
Die Konstruktion des Unterbaus ist entscheidend. Achten Sie auf Gusseisenbetten, die vor der Endbearbeitung spannungsarmgeglüht wurden – beispielsweise durch Glühen oder Vibrationsalterung. Ein Gussteil, bei dem dieser Schritt ausgelassen wird, kann sich unter jahrelanger Belastung durch die Zerspanung langsam verziehen und dadurch die Stabilität aller darauf aufgebauten Teile gefährden.
Die Antriebsart der Drehachse beeinflusst den Langzeitverschleiß. Direkt angetriebene Drehtische (Drehmomentmotoren) verzichten im Vergleich zu mechanisch angetriebenen Konstruktionen auf Zahnräder und Schneckengetriebe, die über Jahre hinweg beim Indexieren Spiel aufbauen.
Schutz und Kundendienst ergänzen den Rest. Abgedichtete Führungsbahnen halten Späne und Kühlmittel von beweglichen Teilen fern, doch selbst die beste Konstruktion kann einen Lieferanten nicht wettmachen, der den Service für die von ihm verkauften Produkte nicht gewährleisten kann.
Die richtige 5-Achs-Maschine ist in der Anschaffung teurer als eine einfache 3-Achs-Fräsmaschine. Hier erfahren Sie, was Sie für diesen Preisunterschied erhalten.
Jede erneute Spannvorrichtung birgt das Risiko von Ausrichtungsfehlern. Durch das Bearbeiten mehrerer Flächen in einer Aufspannung sinkt die Wahrscheinlichkeit, dass ein Teil außerhalb der Toleranz liegt – und somit auch die Ausschussquote, die Ihre Gewinnspanne schmälert.
Teile, für die früher drei oder vier Bearbeitungsschritte an verschiedenen Maschinen nötig waren, können oft in einer einzigen Aufspannung von Anfang bis Ende bearbeitet werden, wodurch die Wartezeiten zwischen den Bearbeitungsschritten sowie die Zykluszeit selbst reduziert werden.
Komplexe, mehrseitige Teile – die mit den besten Gewinnspannen – sind genau die Aufträge, die eine 3-Achs-Fertigung ablehnen oder an Subunternehmer vergeben muss. Mit der richtigen 5-Achs-Maschine können Sie diese Aufträge selbst kalkulieren.
Eine Maschine, die Ausschuss reduziert, den Arbeitsaufwand pro Teil senkt und es Ihnen ermöglicht, auf besser bezahlte Aufträge zu bieten, amortisiert ihre Investition schneller, als der Kaufpreis vermuten lässt – der Fehler besteht darin, Maschinen nur anhand des Kaufpreises zu vergleichen.
Mythos 1: „5-Achs-Bearbeitung ist nur für die Luft- und Raumfahrt.“
Wirklichkeit: Die Luft- und Raumfahrtindustrie hat die simultane 5-Achs-Bearbeitung populär gemacht, aber auch Formen- und Werkzeugbau, Hersteller von Medizinprodukten und allgemeine Lohnfertigungsbetriebe setzen heute aus dem gleichen Grund auf 5-Achs-Bearbeitung – weniger Aufspannungen bei komplexen Teilen.
Mythos 2: „Mehr Äxte bedeuten immer eine bessere Maschine.“
Wirklichkeit: Eine 5-Achs-Maschine, die nur 3-Achs-Bearbeitungen durchführt, amortisiert ihre Anschaffungskosten nicht. Die richtige Achsenanzahl richtet sich nach der Geometrie Ihres Werkstücks, nicht nach der höchsten Zahl im Datenblatt.
Mythos 3: „Die Programmierung von 5-Achsen-Bearbeitungszentren ist für einen kleinen oder mittelständischen Betrieb zu komplex, um sie intern durchzuführen.“
Wirklichkeit: Moderne CAM-Software hat diese Lücke weitgehend geschlossen – Postprozessoren, Kollisionssimulationen und Werkzeugwegvorlagen, die früher einen dedizierten Programmierer erforderten, gehören heute zum Standard in gängigen CAM-Paketen. Die Lernkurve ist zwar steil, aber nicht mehr so unüberwindbar wie früher.
Mythos 4: „Wenn Sie eine 5-Achs-Maschine besitzen, sollten Sie alles im simultanen Modus betreiben.“
Wirklichkeit: Die meisten Teile benötigen keine kontinuierliche 5-Achs-Konturbearbeitung – die indexierte 3+2-Positionierung eignet sich für mehrflächige Teile und reduziert so Programmieraufwand und Risiko. Die simultane Bearbeitung sollte Teilen mit tatsächlich kontinuierlich gekrümmten Oberflächen vorbehalten bleiben.
F: Worin besteht der Unterschied zwischen 3+2-Positionierung und simultaner 5-Achs-Bearbeitung?
A: Bei der 3+2 (indexierten) Bearbeitung werden die Drehachsen nach jeder Bewegung gesperrt und mit Standard-3-Achs-Werkzeugwegen bearbeitet; bei der simultanen 5-Achs-Bearbeitung bewegen sich alle fünf Achsen gemeinsam, um kontinuierliche gekrümmte Oberflächen zu bearbeiten.
F: Was kostet ein 5-Achs-Bearbeitungszentrum?
A: Der Preis hängt vom Arbeitsbereich, der Spindelkonfiguration, dem Steuerungssystem und davon ab, ob Sie volle Simultanfunktion oder nur Indexpositionierung benötigen – zwei Maschinen, die auf dem Papier ähnlich erscheinen, können preislich sehr unterschiedlich sein. Fordern Sie ein Angebot anhand Ihrer konkreten Teilezeichnungen an, anstatt nur die Listenpreise zu vergleichen.
F: Wie lange dauern Installation und Inbetriebnahme?
A: Das hängt von der Maschinengröße, der Ausstattung Ihrer Anlage (Stromversorgung, Fundament, Kranzugang) und davon ab, ob das Steuerungssystem kundenspezifisch konfiguriert werden muss. Klären Sie mit Ihrem Lieferanten einen realistischen Zeitplan, bevor Sie sich auf einen Liefertermin festlegen.
F: Welche Toleranzen kann ein 5-Achs-Bearbeitungszentrum einhalten?
A: Die erreichbaren Toleranzen hängen von der jeweiligen Maschine, den Werkzeugen, der Werkstückspannung und dem Werkstoff des Bauteils ab – es gibt keinen allgemeingültigen Wert. Bitten Sie Ihren Lieferanten um einen dokumentierten Qualitätskontrollprozess und, wenn möglich, um eine Stichprobe Ihres tatsächlichen Bauteils, anstatt sich allein auf die Angaben im Datenblatt zu verlassen.
F: Kann ein 5-Achs-Bearbeitungszentrum auch Standard-3-Achs-Aufträge ausführen?
A: Ja. Durch das Sperren der Drehachsen wird jede 5-Achs-Maschine zu einer leistungsfähigen 3-Achs-Fräsmaschine, sodass sie zwischen komplexen Aufträgen nicht stillstehen muss. Das ist einer der Gründe, warum die höheren Anschaffungskosten für Betriebe mit gemischter Auslastung leichter zu rechtfertigen sind.
Bei der Auswahl des richtigen 5-Achs-Bearbeitungszentrums kommt es darauf an, vier Faktoren an Ihre tatsächlichen Teile anzupassen: die Architektur, wie viel Ihrer Arbeit tatsächlich simultanes Schneiden im Vergleich zu indexiertem 3+2 erfordert, Ihr Produktionsvolumen und die tatsächlichen Kosten der Maschine über ihre gesamte Lebensdauer, nicht nur die Rechnungskosten.
Jeder vermiedene Einrichtungsschritt bedeutet Zeitersparnis, Genauigkeitsgewinn und Gewinnmarge – aber nur, wenn die Maschine tatsächlich zu Ihren Anforderungen passt und nicht nur zu den höchsten Zahlen auf einem Datenblatt.
Senden Sie uns Ihre Zeichnungen – wir helfen Ihnen, die passende Konfiguration zu finden, nicht nur die, die wir lieber verkaufen würden.
Wenden Sie sich an CNC Yangsen, um die passende CNC-Bearbeitungslösung für Ihre Produktionsanforderungen zu finden.